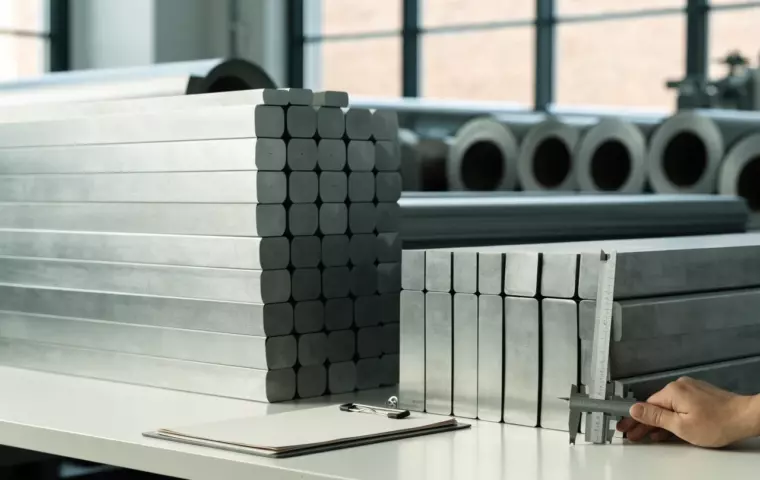
Для серийного производства требуется материал, который сохраняет геометрическую точность, износостойкость и режущие свойства при длительной эксплуатации. Инструментальные стали — это группа легированных и углеродистых сплавов, предназначенных именно для этих задач. Правильный выбор марки, режимов термообработки и условий эксплуатации позволяет добиться длительного ресурса инструментов при приемлемой стоимости.
Что такое инструментальные стали
Инструментальные стали (ИС) — это сплавы железа с добавками углерода и легирующих элементов (кремний, марганец, хром, молибден, ванадий, вольфрам и другие). Их основная задача — обеспечивать высокую твердость, износостойкость, теплостойкость и точность формы при минимальном изменении размеров во время работы.
Для массового производства важны стали, которые можно массово термообрабатывать, имеют хорошую обрабатываемость в незакаленном состоянии и сохраняют свойства при многократных циклах нагрева.
Ключевые свойства, определяющие пригодность для серийного производства
- Твердость (HRC) — определяет способность удерживать геометрическую форму и противостоять износу. Для большинства штамповочных и режущего инструмента требуется твердость 45–62 HRC.
- Износостойкость — способность поверхности противостоять абразивному и адгезивному износу. Повышается за счет хрома, молибдена, ванадия.
- Крепость (твёрдость при ударе) — важна для инструментов, работающих при ударных нагрузках (например, кузнечные молотки, штампы с большими зазорами). Определяется содержанием марганца, никеля, молибдена.
- Красная твердость — сохранение твердости при температурах выше 500 °C. Необходимо для быстрорежущего инструмента.
- Обрабатываемость в незакаленном состоянии — позволяет выполнять механическую обработку, сварку, пайку перед термообработкой.
- Коррозионная стойкость — важна, когда инструмент подвергается воздействию влаги или агрессивных сред.
- Стабильность размеров при нагреве — определяет точность инструментов, работающих при высоких температурах.
Основные группы инструментальных сталей, используемые в массовом производстве
1. Углеродистые инструментальные стали
Самые простые и дешевые ИС. Содержат до 1 % углерода. Обладают высокой твердостью, но низкой коррозионной стойкостью и теплостойкостью.
- У7, У8, У12 — применяются для штампов, шаберов, простых резцов. Твердость после закалки 62–68 HRC. Хорошая обрабатываемость в незакаленном состоянии.
2. Легированные инструментальные стали
Добавление легирующих элементов улучшает свойства: твердость, крепость, коррозионную стойкость, красную твердость.
- 12Х18Н10Т (сталь 12Х18Н10Т) — содержит 1,2 % углерода, 18 % хрома, 10 % никеля, 1,5 % марганца. Твердость 55–60 HRC, хорошая коррозионная стойкость. Используется для штампов, ножей, форм.
- 40Х13 — 0,4 % углерода, 1,4 % хрома, 0,8 % молибдена. Твердость 55–60 HRC, высокая крепость. Применяется для инструментов, работающих под ударной нагрузкой.
- 95Х18 — 0,95 % углерода, 18 % хрома, 1 % молибдена, 0,4 % ванадия. Твердость 60–65 HRC, высокая износостойкость. Подходит для штамповочных-die-форме, ножей для резки металла.
- Х15А — 1,5 % углерода, 15 % хрома, 1 % ванадия. Твердость 60–66 HRC, хорошая теплостойкость. Используется для быстрорежущего инструмента и высокоточных штампов.
3. Быстрорежущие стали (ХРГ)
Содержат вольфрам, молибден, хром, ванадий. Обеспечивают высокую красную твердость, сохраняя твердость при температурах до 600 °C.
- Р6М5 — 6 % вольфрама, 5 % молибдена, 5 % хрома, 1 % ванадия. Твердость 65–70 HRC, красная твердость до 650 °C. Применяется для резцов, фрез, сверл, работающих на высоких скоростях.
- Р7 — 7 % вольфрама, 5 % молибдена, 5 % хрома, 1,8 % ванадия. Твердость 66–71 HRC, красная твердость до 660 °C. Используется для высокопроизводительного режущего инструмента.
- Р9 — 2 % вольфрама, 5 % молибдена, 5 % хрома, 1,8 % ванадия. Твердость 63–68 HRC, красная твердость до 620 °C. Подходит для сверл и фрез.
Как выбрать сталь для конкретного случая массового производства
Процесс выбора сводится к сопоставлению эксплуатационных условий с ключевыми свойствами сталей.
- Определите основные режимы эксплуатации инструмента – статическая нагрузка или удар, контакт с металлом или материалом, рабочая температура, воздействие влаги.
- Составьте приоритетный список свойств – например, для штамповочного пресса важны износостойкость и точность размеров, для кузнечного молота – крепость, для режущего инструмента – красная твердость.
- Выберите группу сталей, которая лучше всего соответствует приоритетам – углеродистые для простых недорогих инструментов, легированные для баланса свойств, быстрорежущие для высокотемпературных режущих операций.
- Оцените конкретные марки – сравните их химический состав, твердость, обрабатываемость, коррозионную стойкость, стоимость.
- Проверьте возможность термообработки – наличие печи, возможность закалки в воде или масле, диапазон температур.
- Учтите логистику – доступность в регионе, сроки поставки, необходимость хранения (защита от влаги, коррозии).
- Подтвердите опыт персонала – умение закаливать, темперировать, проводить поверхностную обработку.
Сравнительная таблица распространённых марок
| Марка | Группа | Углерод, % | Хром, % | Молибден, % | Вольфрам, % | Ванадий, % | Твердость, HRC | Типичное применение |
|---|---|---|---|---|---|---|---|---|
| У7 | Углеродистая | 0,7 | 0 | 0 | 0 | 0 | 62–68 | Простые штамповки, шаберы |
| 12Х18Н10Т | Легированная | 1,2 | 18 | 0 | 0 | 0 | 55–60 | Штамповки, ножи, формовочные вставки |
| 40Х13 | Легированная | 0,4 | 1,4 | 0,8 | 0 | 0 | 55–60 | Инструменты с ударными нагрузками |
| 95Х18 | Легированная | 0,95 | 18 | 1 | 0 | 0,4 | 60–65 | Высокоточные штамповки, режущие кромки |
| Р6М5 | Быстрорежущая | 0,85 | 4,5 | 5 | 6 | 1 | 65–70 | Фрезы, сверла, резцы |
| Р7 | Быстрорежущая | 0,8 | 4,5 | 5 | 7 | 1,8 | 66–71 | Высокоскоростные резцы, фрезы |
Основы термообработки инструментальных сталей
Правильный нагрев, закалка и темперирование определяют итоговые свойства. Типичные диапазоны:
- Закалка – температура нагрева 800–1050 °C (в зависимости от марки), охлаждение в воде, масле или воздухе. Вода дает максимальную твердость, но повышает хрупкость; масло снижает риск трещин при больших толщинах.
- Темперирование – 200–650 °C (чаще 300–560 °C). Более высокие температуры повышают крепость, но снижают твердость.
- Отпуск – при 600–650 °C для снятия остаточных напряжений, особенно у быстрорежущих сталей.
Контроль нагрева важен для предотвращения деформаций и трещин. Для массового производства рекомендуется использовать печи с контролируемым нагревом и рециркуляцию.
Хранение и подготовка к работе
- Храните в сухом, проветриваемом помещении. Влага вызывает коррозию, особенно у углеродистых сталей.
- Используйте герметичную тару с осушителем или вакуумную упаковку.
- Избегайте контакта с кислотосодержащими веществами.
- Перед термообработкой очистите поверхность от смазки и загрязнений.
Типичные ошибки и способы их предотвращения
- Выбор слишком твердой стали для ударных нагрузок – приводит к хрупкому разрушению. Используйте марки с высокой крепостью (например, 40Х13) вместо самых твердых легированных сталей.
- Игнорирование коррозионной стойкости – инструмент может быстро выйти из строя в влажной среде. Предпочитайте легированные стали с никелем/хромом или применяйте защитные покрытия.
- Неправильный режим закалки – приводит к трещинам или недостаточной твердости. Следуйте рекомендациям производителя, контролируйте температуру и скорость охлаждения.
- Использование углеродистых сталей для высокотемпературного резания – они быстро теряют твердость. Замените быстрорежущими сталями (Р6М5, Р7) при температурах выше 500 °C.
- Недостаточная закалка при большой толщине – центр детали остается мягким. Увеличьте время нагрева, используйте более медленное охлаждение или предварительный нагрев.
Сценарии выбора
Сценарий 1: Штамповка тонколистового металла
Требуются высокая точность размеров, износостойкость, хорошая поверхность штампа. Подходит 12Х18Н10Т или 95Х18. Они обеспечивают твердость 55–65 HRC, хорошую коррозионную стойкость и приемлемую обрабатываемость.
Сценарий 2: Кузнечный молот или штамп с большими зазорами
Важна крепость, чтобы избежать сколов при ударе. Выберите 40Х13 – она обеспечивает баланс твердости (55–60 HRC) и высокой крепости.
Сценарий 3: Фрезерование сталей при высоких скоростях
Необходима красная твердость и теплостойкость. Используйте Р6М5 или Р7. Эти быстрорежущие стали сохраняют твердость при температурах до 650 °C.
Сценарий 4: Инструмент для резки тонких алюминиевых профилей
Требуется высокая твердость и хорошая поверхность, но низкая прилипаемость к алюминию. 12Х18Н10Т или 95Х18 с закалкой в масле дают нужный результат.
Практические рекомендации для массового производства
- Ведите учет марок и их термообработочных режимов – это позволяет стандартизировать производство.
- Используйте однотипные заготовки для одной серии инструментов – уменьшает вариации геометрии.
- Обучайте персонал правилам безопасного обращения с нагретой сталью и правилам охлаждения.
<ли>Проводите периодическую проверку твердости выборочных инструментов – это выявляет отклонения в термообработке.
Итог
Выбор инструментальной стали для серийного производства сводится к пониманию основных режимов эксплуатации инструмента и сопоставлению этих режимов с ключевыми свойствами сталей. Для большинства задач штамповки и резания подходят легированные стали (12Х18Н10Т, 40Х13, 95Х18), в то время как быстрорежущие стали (Р6М5, Р7) необходимы для высокотемпературного резания. Правильная термообработка, хранение и контроль качества гарантируют длительный ресурс инструментов и стабильное качество продукции.