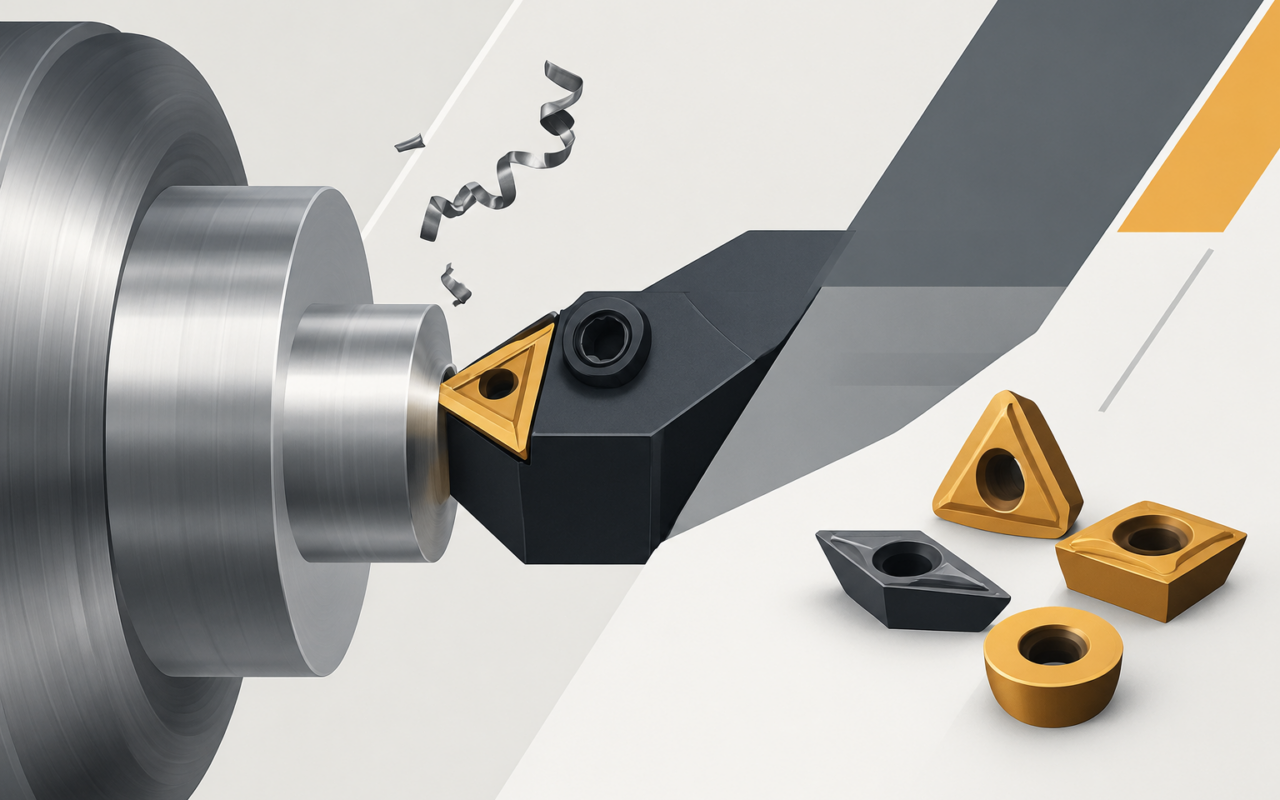
При выборе твердосплавных токарных пластин для станка ЧПУ недостаточно ориентироваться только на форму или цену. Рабочая пара «пластина — державка — заготовка» должна соответствовать конкретной операции и условиям резания. Перед закупкой удобно сверить доступные варианты сменных твердосплавных пластин и их назначение в каталоге https://ast-solutions.ru/catalog/plastiny/smennye-tokarnye-tverdosplavnye-plastiny/, а затем проверить совместимость выбранной позиции со своей инструментальной системой.
Главный принцип такой: сначала определяют, что именно и как нужно обработать, затем выбирают группу пластины, совместимую державку, материал режущей части, геометрию, радиус при вершине и стружколом. Такой порядок заметно снижает риск ситуации, когда пластина формально подходит по размеру, но нестабильно работает на станке.
- С чего начинать подбор токарной пластины
- Как материал заготовки влияет на выбор пластины
- Совместимость с державкой важнее внешнего сходства
- Форма пластины: что она меняет на практике
- Радиус при вершине
- Стружколом и режимы резания
- Черновая, получистовая и чистовая обработка
- Когда проблема не в пластине
- Как подобрать пластину для нескольких операций на одном станке
- Как проверять новую пластину на производстве
- Типичные ошибки при подборе
- Выбор только по форме
- Игнорирование материала детали
- Использование одной пластины для всех этапов
- Попытка исправить вибрацию только заменой марки
- Игнорирование стружкообразования
- Как действовать при подборе с нуля
- Когда стоит пересматривать уже работающую пластину
- Как снизить расход инструмента без неоправданной экономии
- Итоговый алгоритм выбора
С чего начинать подбор токарной пластины
Токарная обработка редко ограничивается одной операцией. На одной и той же детали могут выполняться черновое точение, получистовой проход, чистовое точение, обработка канавки, отрезка и нарезание резьбы. Для каждой задачи требуется своя геометрия режущего элемента.
Поэтому первый вопрос при подборе должен звучать не «какая пластина подойдет к этому станку?», а «какая операция будет выполняться и в каких условиях?». После этого уже имеет смысл проверять типоразмер и обозначение инструмента.
- Для чернового точения в приоритете прочность режущей кромки и способность выдерживать значительные нагрузки.
- Для получистовой обработки требуется сбалансированное сочетание стойкости, стабильности резания и качества поверхности.
- Для чистового прохода обычно важнее острота кромки, предсказуемое формирование стружки и работа при небольших подачах и глубинах резания.
- Для канавок и отрезки выбор определяется прежде всего шириной и глубиной обработки, а также профилем канавки.
- Для резьбы дополнительно учитываются стандарт профиля, шаг, направление обработки и конструкция соответствующей пластины.
Если операция определена неправильно, последующие настройки почти не компенсируют ошибку. Например, чистовая геометрия, рассчитанная на небольшую нагрузку, не предназначена для тех же условий, что и пластина для тяжелого съема материала. И наоборот, слишком грубая геометрия на чистовом проходе может ухудшить управляемость процесса и качество поверхности.
Как материал заготовки влияет на выбор пластины
Одна из самых частых ошибок — выбирать пластину только по размеру, не учитывая материал детали. Твердосплавный режущий элемент работает не одинаково со сталью, чугуном, нержавеющими и цветными металлами, а также с труднее обрабатываемыми жаропрочными сплавами.
Материал заготовки определяет сочетание твердости, вязкости, износостойкости и геометрии режущей кромки, которое требуется от инструмента. Поэтому при закупке важно заранее определить не только марку металла, но и характер самой заготовки: литая она или прокатная, сплошная или полая, есть ли твердая корка, прерывистый припуск, отверстия или другие особенности, способные резко изменить нагрузку на кромку.
В ассортименте сменных твердосплавных пластин используются разные марки сплавов и покрытия, которые подбираются под группы обрабатываемых материалов. На практике это означает, что одна и та же форма пластины может выпускаться в нескольких исполнениях, и ее обозначение нельзя рассматривать как случайный набор символов.
Если на производстве обрабатываются разные группы металлов, полезно разделять оснастку по назначению, а не искать одну универсальную пластину для всех станочных операций. Универсальность удобна только там, где условия действительно близки. При заметном изменении материала, подачи, глубины резания или характера припуска универсальное решение быстро перестает быть универсальным.
Совместимость с державкой важнее внешнего сходства
Пластина должна не просто помещаться в посадочное место. Ее геометрия, тип крепления и размеры должны соответствовать конкретной державке и всей инструментальной системе.
Особенно рискованно выбирать сменный режущий элемент по фотографии или внешней форме. Две пластины могут выглядеть почти одинаково, но отличаться посадочными параметрами, размером, толщиной, исполнением отверстия или другими характеристиками, от которых зависит надежность крепления.
Перед заказом стоит зафиксировать полное обозначение используемой державки и проверить документацию на совместимость. Полезно также убедиться, что пластина установлена без перекоса, надежно закреплена и не имеет загрязнений между контактными поверхностями. Даже правильно подобранный режущий элемент может работать нестабильно при неправильной установке.
Для серийного производства такой контроль особенно важен. Если один инструмент собирается из случайно совместимых компонентов, а другой — по заранее определенной системе, повторяемость обработки у второго варианта обычно проще обеспечить.
Форма пластины: что она меняет на практике
Форма определяет не только внешний вид сменного элемента, но и возможности его установки, доступ к поверхности детали, допустимые нагрузки и особенности обработки отдельных участков.
Для точения применяются, в частности, треугольные, ромбические и квадратные исполнения. Выбор зависит от того, нужна ли повышенная доступность при обработке профиля, запас прочности кромки, определенное направление подвода инструмента или возможность использовать несколько режущих кромок.
При работе со сложным контуром доступ к детали становится таким же важным фактором, как и прочность. Пластина, рассчитанная на большую нагрузку, может оказаться неудобной, если ее геометрия ограничивает подход инструмента к участку поверхности. В чистовом проходе приходится дополнительно учитывать малую подачу и требования к обработанному профилю.
Радиус при вершине
Радиус при вершине влияет сразу на несколько параметров процесса: прочность кромки, характер сил резания, возможность устойчивой работы при заданной подаче и качество поверхности.
Слишком малый радиус дает более острую вершину, но чувствительнее к нагрузке. Более крупный радиус укрепляет рабочую часть, однако увеличение радиуса без учета жесткости станка, детали и державки может повысить нагрузку на технологическую систему и усилить склонность к вибрациям.
Поэтому радиус нужно согласовывать не отдельно с материалом, а со всем процессом. На гибком или недостаточно жестком комплекте «станок — приспособление — деталь — инструмент» даже теоретически подходящая геометрия может вести себя хуже ожидаемого.
Стружколом и режимы резания
Стружколом нужен не для формальности в обозначении. Его задача — управлять образованием и дроблением стружки в заданном диапазоне подачи и глубины резания. Для автоматизированной обработки это особенно важно, поскольку длинная стружка может мешать работе и ухудшать стабильность процесса.
При выборе стружколома полезно сопоставить реальные режимы станка с назначением конкретной геометрии. Пластина, которая рассчитана на одну область подачи, не обязательно будет хорошо контролировать стружку при совершенно других значениях.
После установки нового инструмента режимы резания не стоит менять хаотично сразу по нескольким параметрам. Гораздо проще искать причину нестабильности, когда за один цикл корректируется только один значимый фактор.
При проблемах со стружкой последовательность проверки может быть такой:
- Убедиться, что выбрана правильная геометрия под операцию и материал.
- Проверить соответствие фактической подачи диапазону работы стружколома.
- Сверить глубину резания и условия подвода пластины с назначением режущей геометрии.
- Проверить жесткость крепления детали и инструмента.
- Только после этого корректировать отдельные параметры режима резания.
Такой подход помогает отделить проблему самого режущего элемента от проблемы технологической системы. Не вся нестабильность объясняется износом пластины.
Черновая, получистовая и чистовая обработка
Разделение по этапам обработки имеет практический смысл, потому что цели у проходов разные. На черновом этапе нужно снять заданный припуск с приемлемой стабильностью. На чистовом — получить требуемую поверхность и размер при значительно меньшей нагрузке на кромку.
Для чернового прохода важнее способность режущей кромки переносить высокую механическую нагрузку. Здесь ценятся прочность, устойчивость геометрии и способность работать с существенным припуском.
Получистовая операция занимает промежуточное положение. Геометрия должна сохранять достаточную прочность, но одновременно позволять контролируемо уменьшать припуск и приближаться к заданной точности поверхности.
На чистовом проходе условия меняются. При малой подаче и небольшой глубине резания особое значение получают острота кромки, радиус при вершине и стабильное формирование стружки. Пытаться выполнять все три этапа одной и той же геометрией можно не во всех технологических цепочках, особенно когда требования к производительности и качеству поверхности высокие.
Когда проблема не в пластине
Если новая пластина начинает быстро изнашиваться, давать вибрацию или оставлять нестабильную поверхность, не стоит автоматически считать инструмент бракованным. На результат влияет вся система резания.
Проверять имеет смысл несколько факторов:
- жесткость крепления детали и вылет инструмента;
- правильность установки и направление подвода;
- соответствие подачи и глубины резания выбранной геометрии;
- состояние режущей кромки после предыдущих проходов;
- образование стружки и ее отвод из зоны резания;
- соответствие марки твердого сплава материалу заготовки.
Например, вибрация может возникать из-за слишком большого вылета державки или недостаточной жесткости заготовки. В таком случае замена марки пластины без устранения причины может только замаскировать проблему на короткое время.
Другой типичный случай — преждевременный износ при неверно выбранном режиме. Даже подходящая по материалу пластина может работать нестабильно, если фактические условия выходят за пределы, для которых подобрана ее геометрия.
Как подобрать пластину для нескольких операций на одном станке
Когда на участке выполняется серийная обработка разных деталей, удобно сначала сформировать технологические группы. Для каждой группы фиксируются материал, операция, тип державки, диапазон подачи и глубины резания, а также требуемый результат.
После этого составляется рабочая номенклатура инструмента. Ее задача — не собрать как можно больше позиций, а исключить случайные замены, которые нарушают уже настроенный процесс.
| Задача | Что определить заранее | Что особенно важно при выборе |
|---|---|---|
| Черновое точение | Материал, припуск, глубина и характер нагрузки | Прочность кромки, устойчивость геометрии, стружколом |
| Получистовая обработка | Оставшийся припуск и требуемое качество поверхности | Баланс стойкости, остроты и контроля стружки |
| Чистовое точение | Точность, подача, глубина и требования к поверхности | Острота кромки, радиус при вершине, стабильность малых подач |
| Канавка или отрезка | Ширина, глубина и профиль | Размер рабочей части и геометрия для поперечной нагрузки |
| Нарезание резьбы | Профиль, шаг, стандарт и направление | Соответствие резьбовой геометрии и исполнению пластины |
Такой перечень полезен и при закупке, и при настройке ЧПУ. Он позволяет обсуждать инструмент не на уровне названий, а на уровне конкретной производственной операции.
Как проверять новую пластину на производстве
При переходе на новую позицию лучше не оценивать ее только по одному признаку, например по продолжительности работы до видимого износа. Для производства важнее комплексный результат.
На первой проверке фиксируют исходные условия: материал заготовки, операцию, державку, подачу, глубину резания и другие значимые параметры. Затем оценивают поведение стружки, поверхность детали, стабильность процесса и состояние кромки после заданного объема работы.
Если меняется одновременно пластина, режим и способ закрепления детали, результат трудно интерпретировать. Поэтому технологическая проверка должна быть максимально контролируемой.
Практически полезно заранее определить критерии приемки:
- размер и его стабильность от детали к детали;
- внешний вид и качество обработанной поверхности;
- характер стружки;
- отсутствие выраженной вибрации и ударных режимов;
- вид и характер износа режущей кромки;
- удобство замены и повторяемость установки.
При серийной обработке такой подход позволяет сравнивать позиции объективнее. Даже если две пластины подходят для одной операции, одна может оказаться удобнее именно для конкретной станочной системы и фактического диапазона режимов.
Типичные ошибки при подборе
Выбор только по форме
Совпадение формы еще не означает соответствие всей инструментальной системе. Необходимо проверять полное обозначение, размеры и посадочные характеристики.
Игнорирование материала детали
Пластина для одного класса материалов не становится автоматически универсальной только потому, что ее геометрия подходит по размеру. Разница в свойствах материала напрямую влияет на выбор сплава и покрытия.
Использование одной пластины для всех этапов
Черновая и чистовая обработка предъявляют разные требования к кромке. Когда одна геометрия используется вне своего типичного диапазона задач, приходится идти на компромиссы в производительности, качестве поверхности или стойкости.
Попытка исправить вибрацию только заменой марки
Сначала следует проверить жесткость системы, вылет инструмента и условия закрепления. Иначе замена пластины может не решить источник колебаний.
Игнорирование стружкообразования
Даже при приемлемой поверхности длинная или плохо управляемая стружка создает технологические проблемы. Геометрию стружколома нужно согласовывать с реальной подачей и глубиной резания.
Как действовать при подборе с нуля
Если технологическая карта еще не содержит конкретную позицию пластины, подбор удобно провести в несколько шагов.
- Опишите операцию. Укажите наружное или внутреннее точение, черновой, получистовой или чистовой проход, канавку, отрезку либо резьбу.
- Зафиксируйте материал. Недостаточно сказать «металл» — нужно понимать, с какой группой материала предстоит работать и есть ли особенности заготовки.
- Определите державку. Полное обозначение поможет исключить несовместимые варианты.
- Выберите геометрию. Учитываются форма, задний угол, радиус при вершине и предполагаемая нагрузка.
- Подберите стружколом и марку сплава. Они должны соответствовать материалу и фактическому диапазону режимов.
- Проверьте режимы резания. После установки новой пластины оцените их соответствие назначению выбранной геометрии.
- Проведите контролируемую проверку. Смотрите не только на износ, но и на стружку, поверхность, размер и стабильность процесса.
Если исходные данные собраны заранее, подбор становится значительно точнее. Для консультации достаточно подготовить обозначение державки, материал детали, описание операции и доступные режимы резания. Чем полнее эта информация, тем меньше риск выбрать инструмент методом проб и случайных замен.
Когда стоит пересматривать уже работающую пластину
Замена инструмента не всегда означает, что предыдущий вариант был выбран неправильно. Иногда меняется сама задача: другой материал, увеличивается припуск, появляются прерывистые участки, ужесточаются требования к поверхности или станок начинает работать с другой производительностью.
Поводом для повторного подбора могут стать систематический рост вибраций, нестабильный размер детали, неудовлетворительное формирование стружки или износ, который возникает значительно раньше ожидаемого по технологическому процессу. В такой ситуации полезнее пересмотреть всю связку «материал — операция — геометрия — режим», а не менять отдельный элемент вслепую.
Особенно внимательно стоит относиться к изменениям оборудования. Пластина, которая стабильно работала на одном станке, может потребовать другой геометрии на другом, если отличается жесткость, система крепления, состояние шпинделя или фактические возможности по режимам.
Как снизить расход инструмента без неоправданной экономии
Сокращение затрат на пластины не сводится к покупке самого дешевого варианта. В производстве важна стоимость всего процесса: время обработки, количество замен, остановки оборудования, брак, переналадка и утилизация поврежденных деталей.
Поэтому экономически разумнее искать стабильный режим работы подходящей пластины. Если более подходящая геометрия позволяет уменьшить число внеплановых остановок или сделать процесс предсказуемее, сама цена упаковки инструмента уже не отражает реальную стоимость решения.
Полезно вести учет хотя бы по базовым параметрам: какая позиция установлена, на какой операции используется, с каким материалом работает и при каких условиях возникают проблемы. Такая простая история эксплуатации помогает быстрее отсеивать неподходящие варианты и не повторять уже допущенные ошибки.
Итоговый алгоритм выбора
Для большинства задач по подбору токарных твердосплавных пластин достаточно держать в голове одну последовательность: операция → материал → державка → форма и геометрия → радиус → стружколом → марка сплава и покрытие → режимы → контроль результата.
Главное — не разделять эти параметры. Пластина работает как часть технологической системы, поэтому правильный выбор определяется не одной характеристикой, а их сочетанием. Сначала задайте условия обработки, затем подбирайте инструмент под эти условия и только после этого оценивайте результат по стабильности, качеству поверхности, контролю стружки и характеру износа.
Для серийного производства такой подход особенно полезен: один раз сформированная логика подбора превращается в понятный стандарт для технолога, наладчика и закупки. В результате проще повторять настройки, контролировать расход инструмента и быстрее находить причину проблем, когда условия обработки меняются.